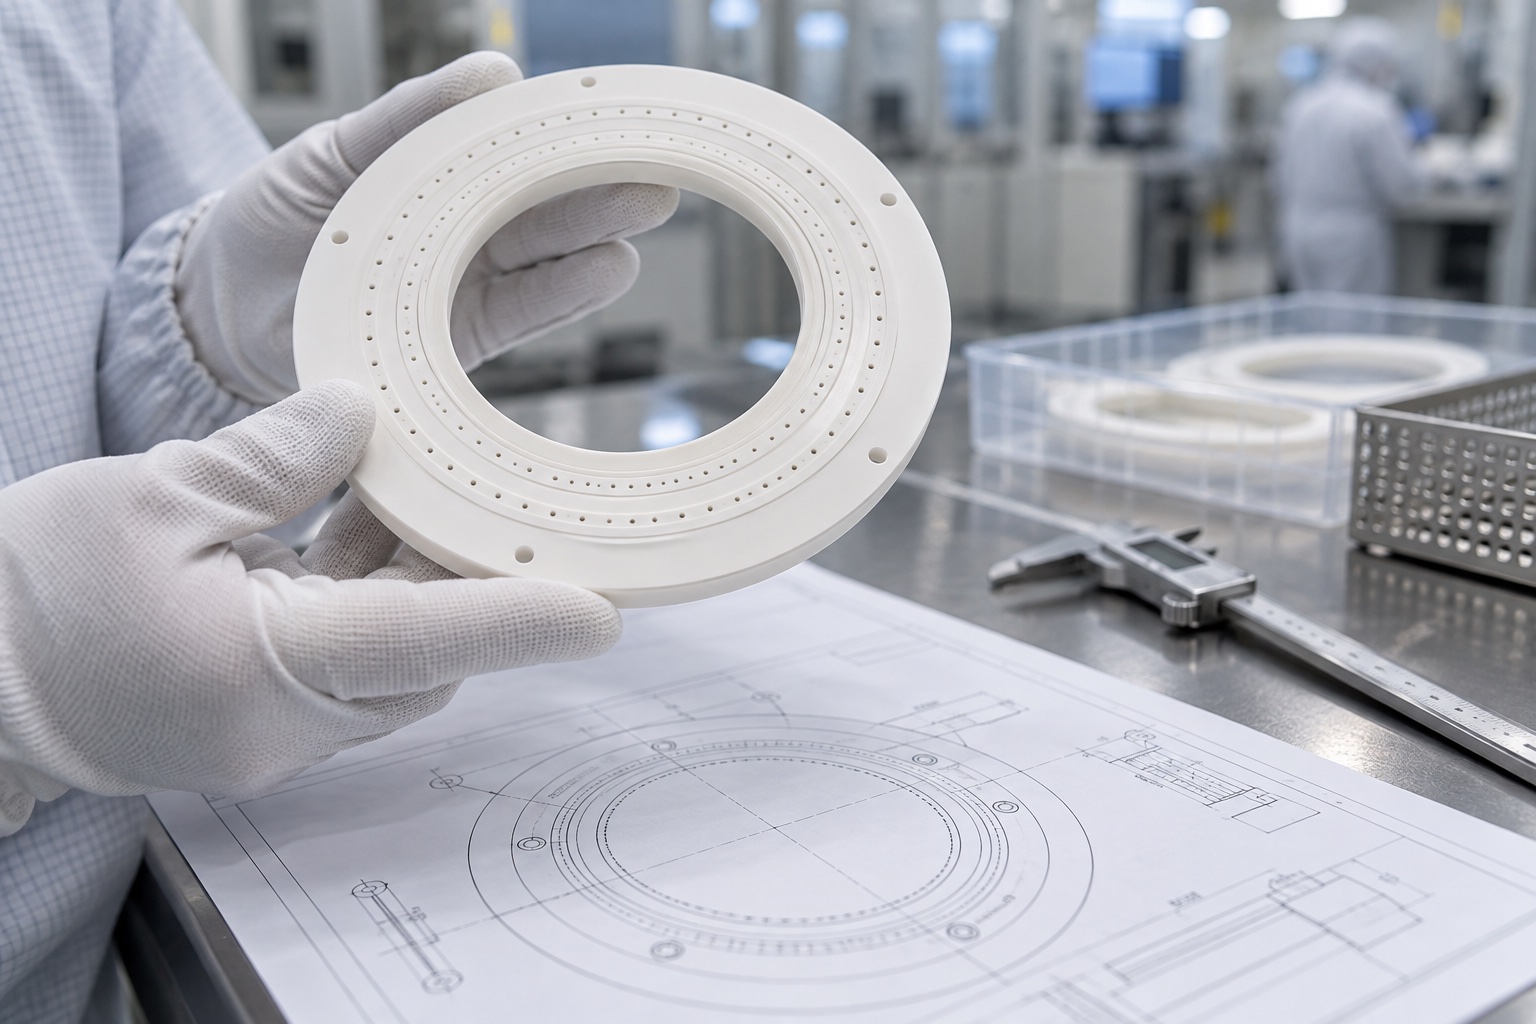
陶瓷真空吸盘环常用于半导体设备、真空吸附平台和洁净自动化工位。它看起来是一个环形陶瓷件,但加工难点集中在微孔、环槽、平面度、边缘崩边和洁净度上。氧化铝陶瓷硬度高、耐磨、绝缘性好,同时也具有脆性,工艺稍有不当就可能出现孔口缺口、槽边崩裂或整体开裂。
真空吸盘环上的微孔直接关系到吸附均匀性。孔径、孔距和孔口状态不稳定,会导致局部吸附力差异。陶瓷微孔加工需要选择合适的金刚石工具、进给参数和冷却方式,避免孔口崩边。对于孔数较多的零件,还要关注加工节拍和刀具磨损造成的孔径变化。
图纸评审时应确认微孔是否为通孔、盲孔或与内部气路相连,孔口是否允许倒角,孔径检测方式和可接受的边缘状态也要提前明确。
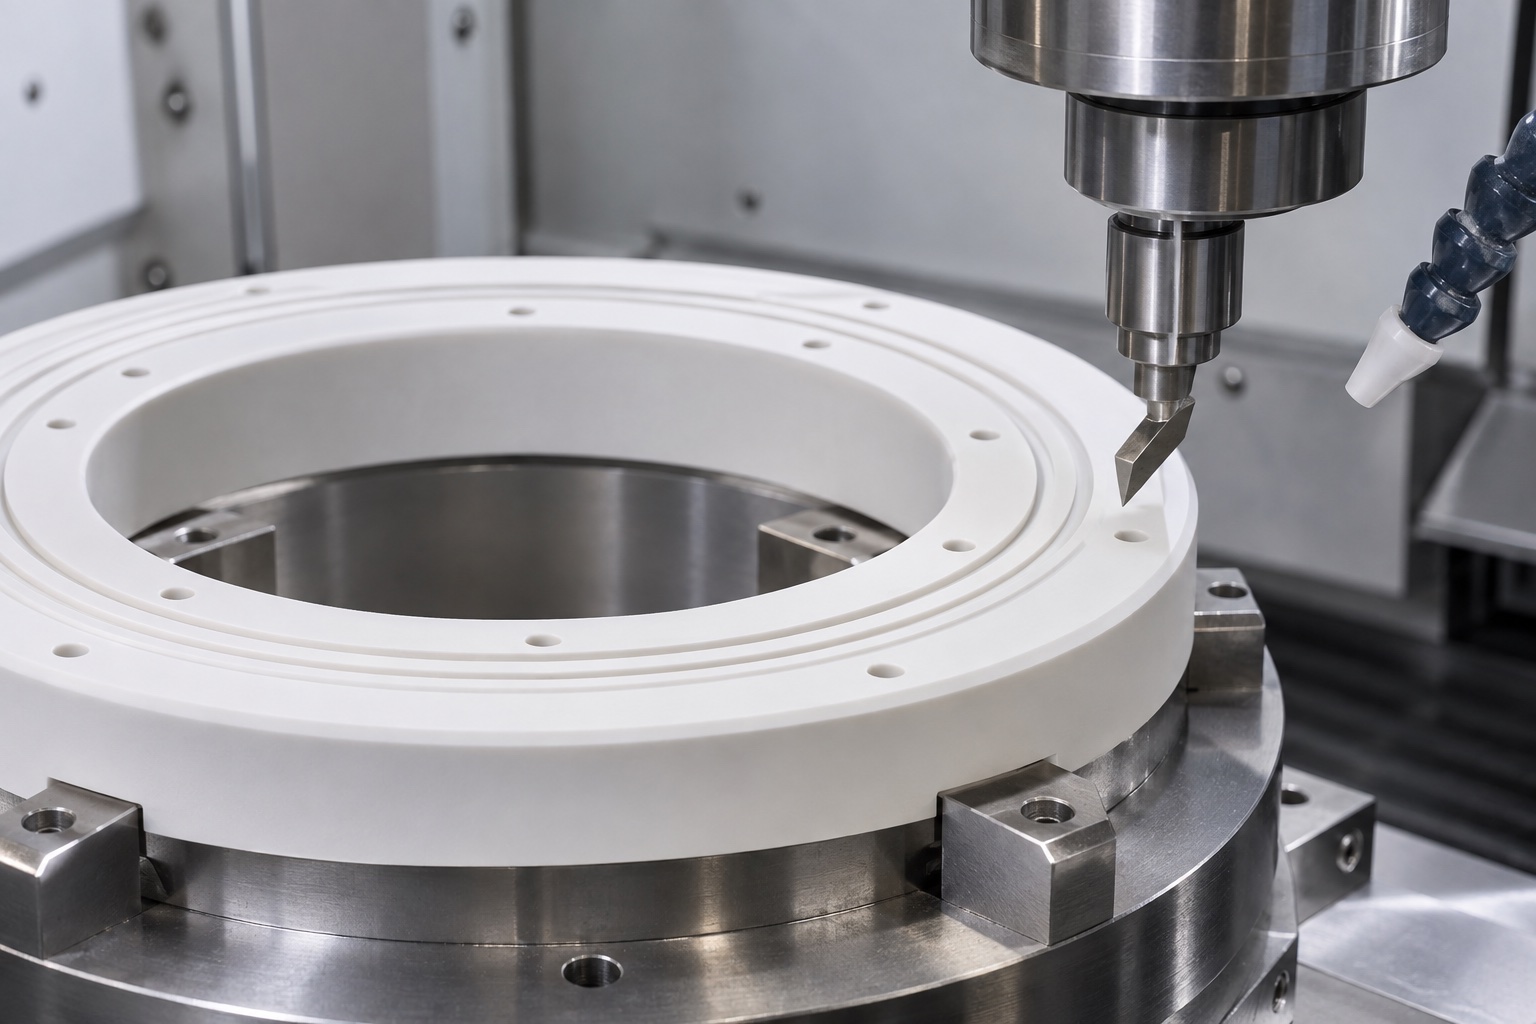
环槽通常用于气路分布、密封或定位。陶瓷材料在加工环槽时,槽边最容易出现微崩。粗加工时应避免一次切深过大,精加工时应使用状态稳定的工具和合理路径,让切削力尽量均匀。槽底和槽壁的过渡位置要特别关注,因为这些位置既影响气路稳定,也影响清洁和检测。
如果环槽与微孔相交,交汇处的边缘处理更关键。轻微崩边可能在外观上不明显,但在真空吸附或洁净设备中会成为颗粒和残留风险。
真空吸盘环通常需要稳定贴合基准面。平面度不好会导致密封不良或吸附力分布不均。陶瓷件在磨削和装夹过程中要避免局部受力,尤其是薄壁环形结构,支撑点不合理可能引起微小变形或加工后回弹。
对于较大的环形件,建议分阶段检测平面度,并在加工后进行外观和尺寸复核。若后续需要洁净包装,清洗前后也应避免硬物碰撞。
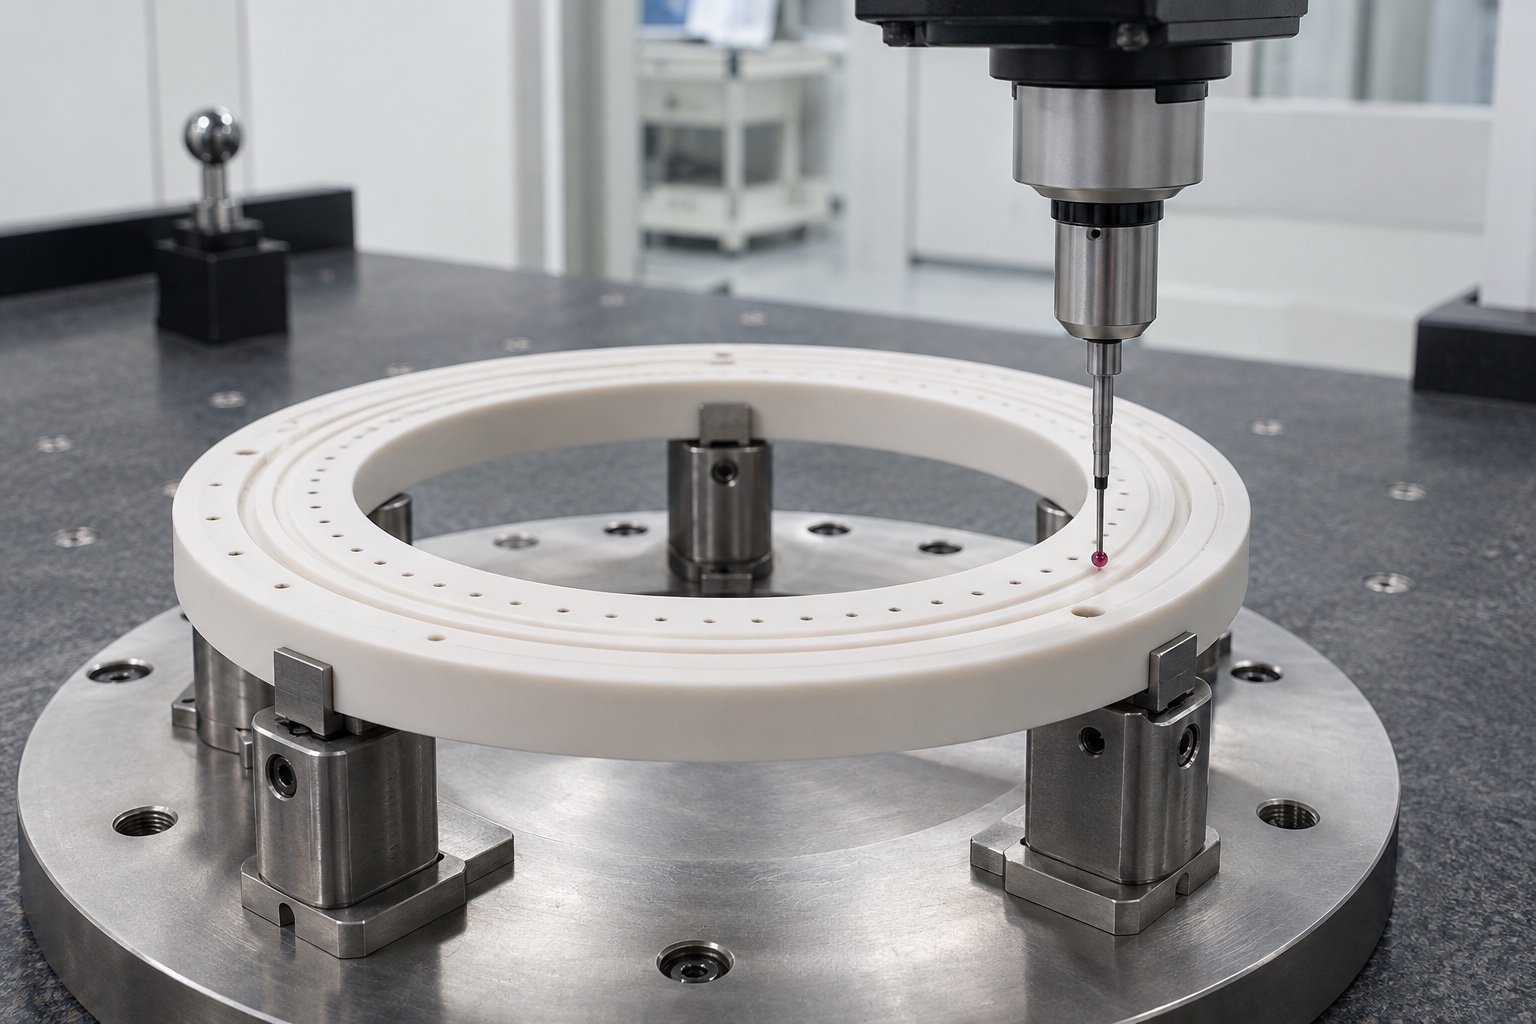
陶瓷真空吸盘环的检测通常包括外径、内径、厚度、环槽尺寸、孔位、平面度和外观崩边检查。微孔可根据要求采用针规、影像测量或显微检查。对于半导体设备零件,还要关注表面颗粒、清洗残留和包装保护。
检测记录应和加工批次对应,特别是微孔数量多、孔径小的零件,要通过首件和巡检确认刀具状态没有明显变化。
陶瓷真空吸盘环建议先从样件验证开始,确认微孔、环槽、平面度和洁净要求是否满足设备使用。样件通过后,再固化刀具、装夹和检测方法。这样既能降低陶瓷件报废风险,也能让后续小批量生产更稳定。
17751118438
24小时服务热线

扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱
