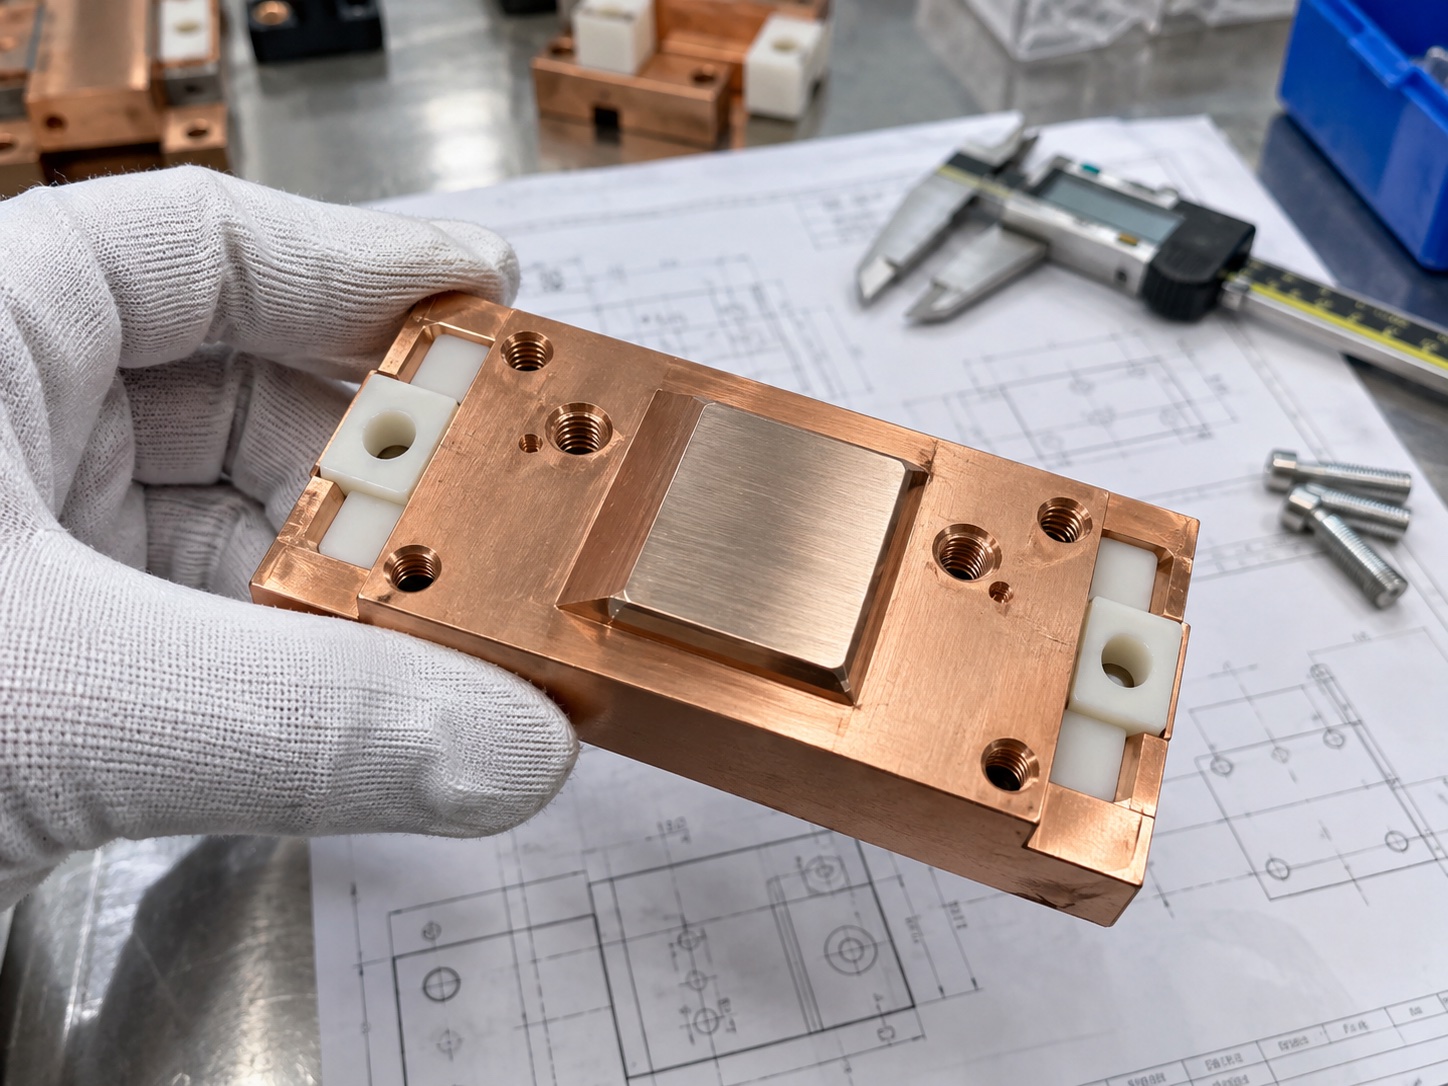
电池极耳焊接夹具是新能源电池制造中的典型非标精密零件,常用于极耳定位、导电压紧和焊接过程中的重复装夹。它既要具备稳定导电性,也要保证接触面平整、孔位准确和绝缘区域可靠。由于铜合金材料软、导热快、容易粘刀,实际加工中需要兼顾尺寸、表面和毛刺控制。
极耳焊接夹具的接触面直接影响导电稳定性和焊接一致性。接触面如果平面度差、局部有刀纹台阶或毛刺,可能导致压紧不均、接触电阻波动,进而影响焊接质量。因此加工时应明确哪些面是导电面,哪些面是定位面,哪些只是避让或安装结构。
导电面一般需要安排精加工,并在周转和检测中加强保护。对于大面积接触面,可以结合面铣刀路径、刀具状态和切削参数,减少接刀痕和局部拉伤。
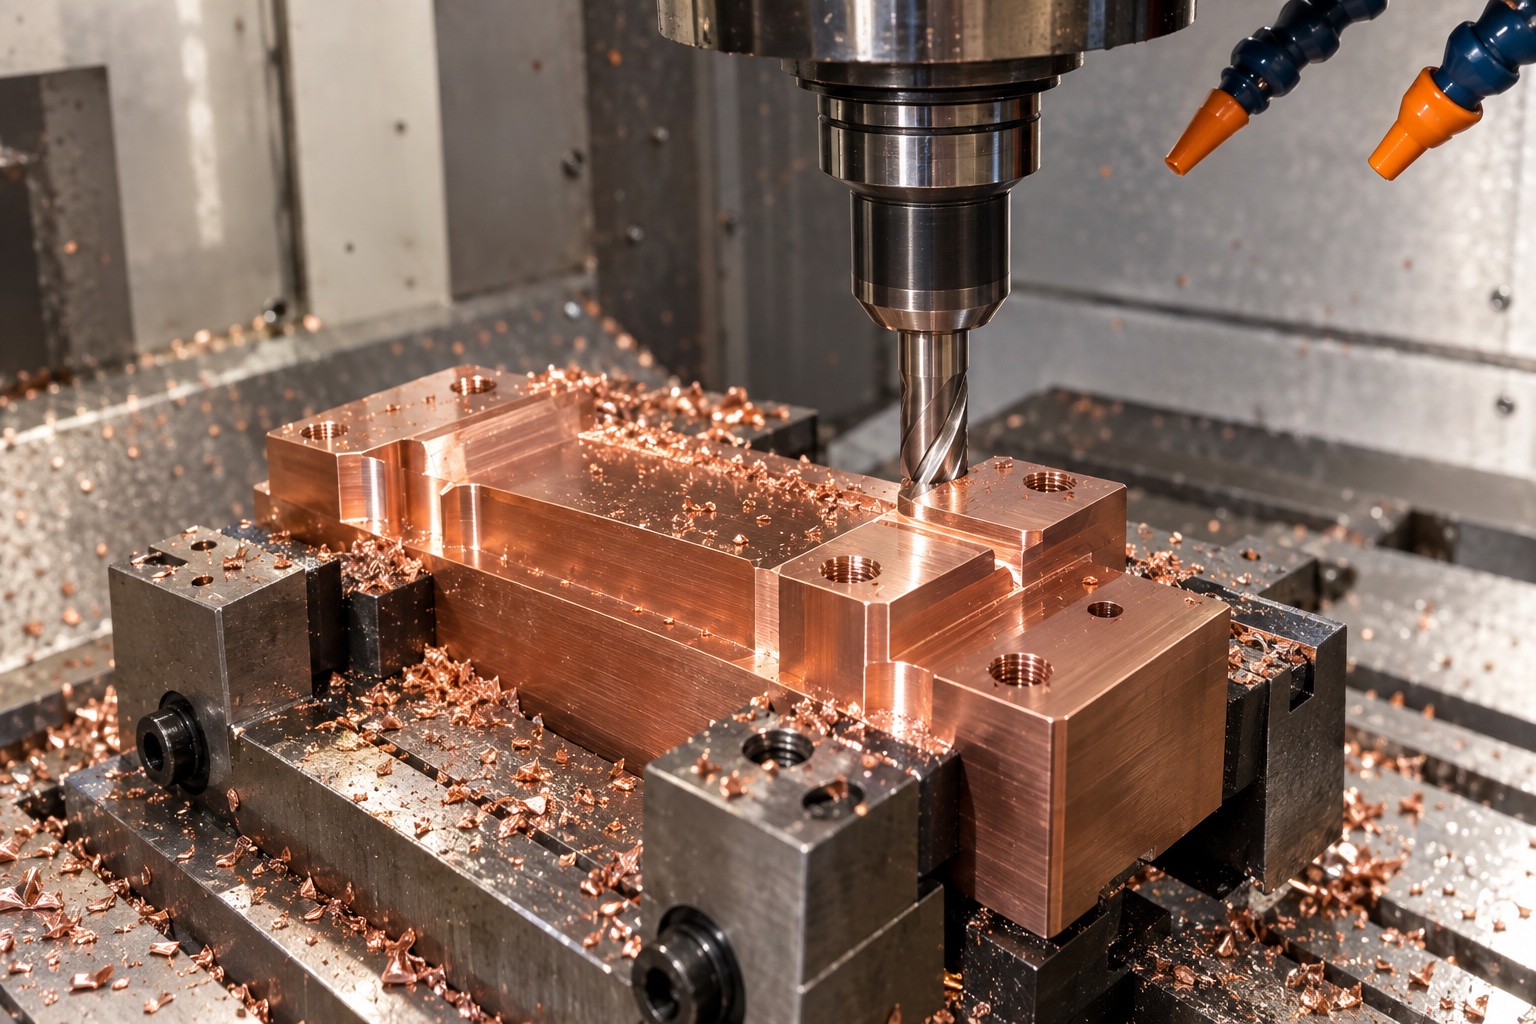
铜合金加工时,如果刀具不锋利或参数不合理,孔口、槽口和边缘容易出现毛刺。电池夹具上的螺纹孔、沉孔、绝缘嵌件槽和台阶边都是毛刺高发位置。毛刺不仅影响装配,还可能造成绝缘件装不到位或压紧面不平。
工艺上可以通过锋利刀具、合理排屑、分层加工和精加工余量控制来降低毛刺。去毛刺时要避免伤到导电面和定位面,特别是内角、小孔和槽底位置,应采用有针对性的手工或机械去毛刺方式。
极耳焊接夹具通常需要安装到自动化设备或焊接工位上,多次拆装后仍要保持位置稳定。安装孔、定位孔、螺纹孔和基准面之间的关系非常关键。若孔位偏差或基准面不平,夹具在设备上可能出现微小偏斜,影响极耳定位和焊接稳定性。
加工时建议先建立稳定基准,再完成关键孔系和接触面精加工。对于长条形或台阶较多的铜合金夹具,还要注意释放内应力和装夹变形,避免加工完成后平面度回弹。
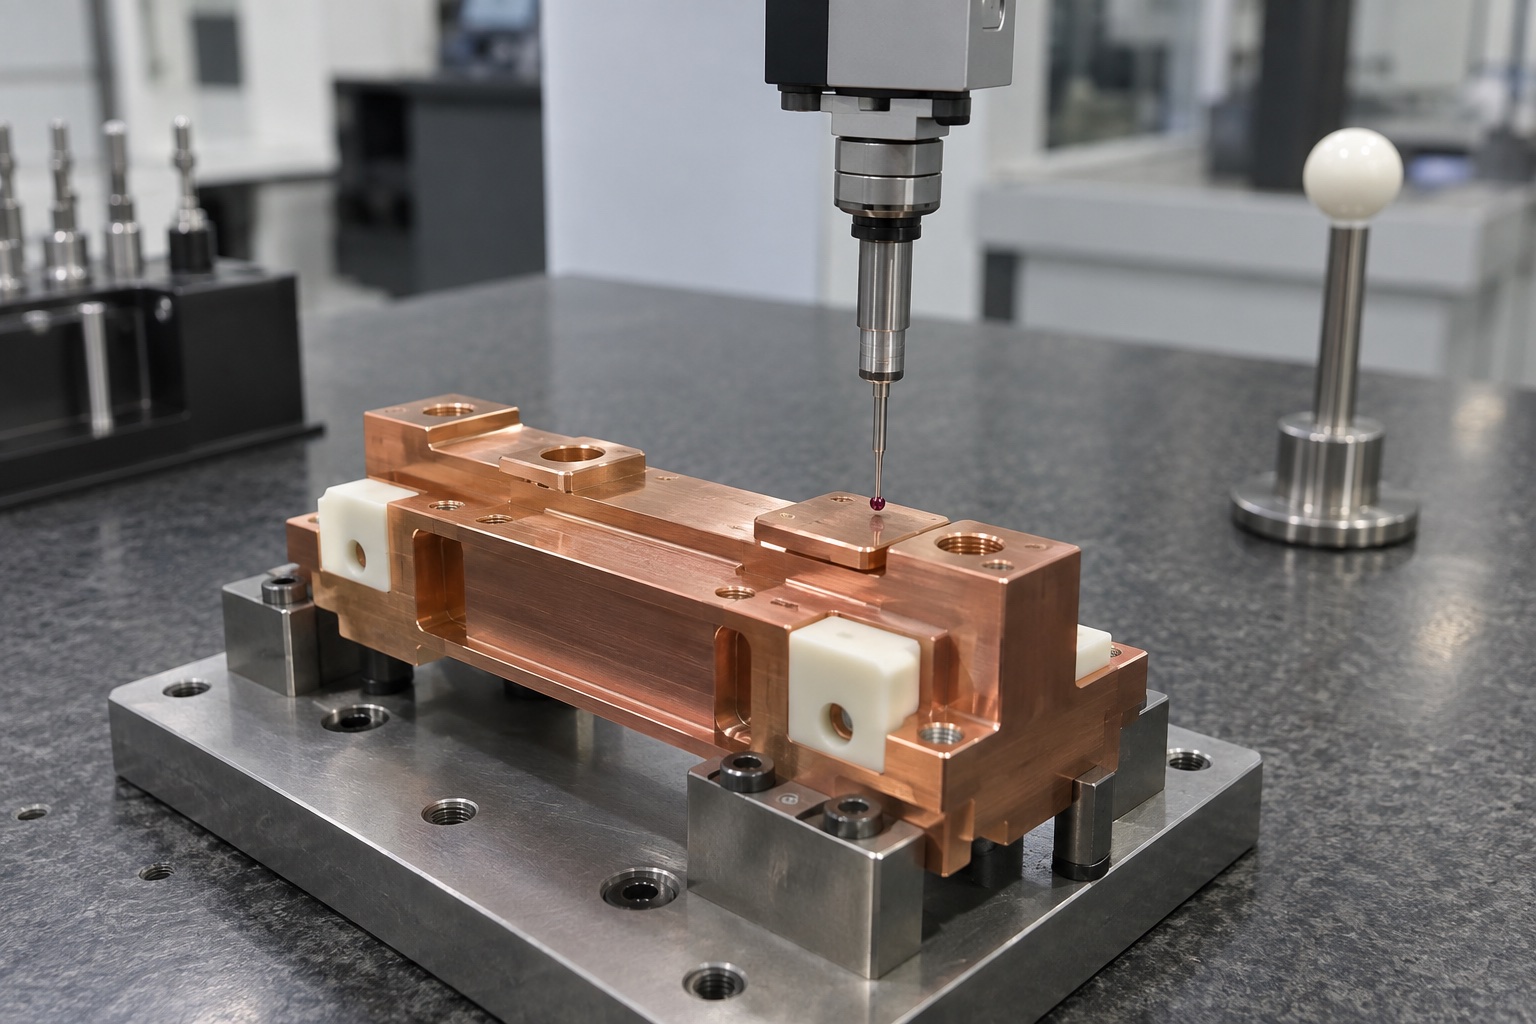
很多电池极耳焊接夹具会配合POM、PEEK或陶瓷等绝缘嵌件使用。绝缘槽如果尺寸偏紧,嵌件装配困难;如果偏松,则可能在焊接或压紧过程中位移。绝缘区域还要避免锐边划伤嵌件,因此槽口倒角和底面平整度同样重要。
对于有导电和绝缘组合的夹具,建议在图纸中明确嵌件配合方式、压装间隙和可接受的倒角范围,减少试装返工。
新能源夹具往往属于多品种小批量非标件。打样阶段应重点验证装配、导电接触、压紧稳定性和现场更换便利性。样件确认后,再固化加工基准、检测项目和表面保护方式,批量生产会更稳定。
总的来说,电池极耳焊接夹具加工的关键不只是把铜合金零件做出来,而是保证导电面、定位面、孔位和绝缘槽之间形成稳定配合,让夹具在生产线上长期保持一致性。
17751118438
24小时服务热线

扫码添加微信
备注"公司+姓名"
tanghangyun@oemach.com
邮箱
